Nguyễn Văn Thành, KP9 , Chánh Phú Hòa, Bến Cát, Bình Dương

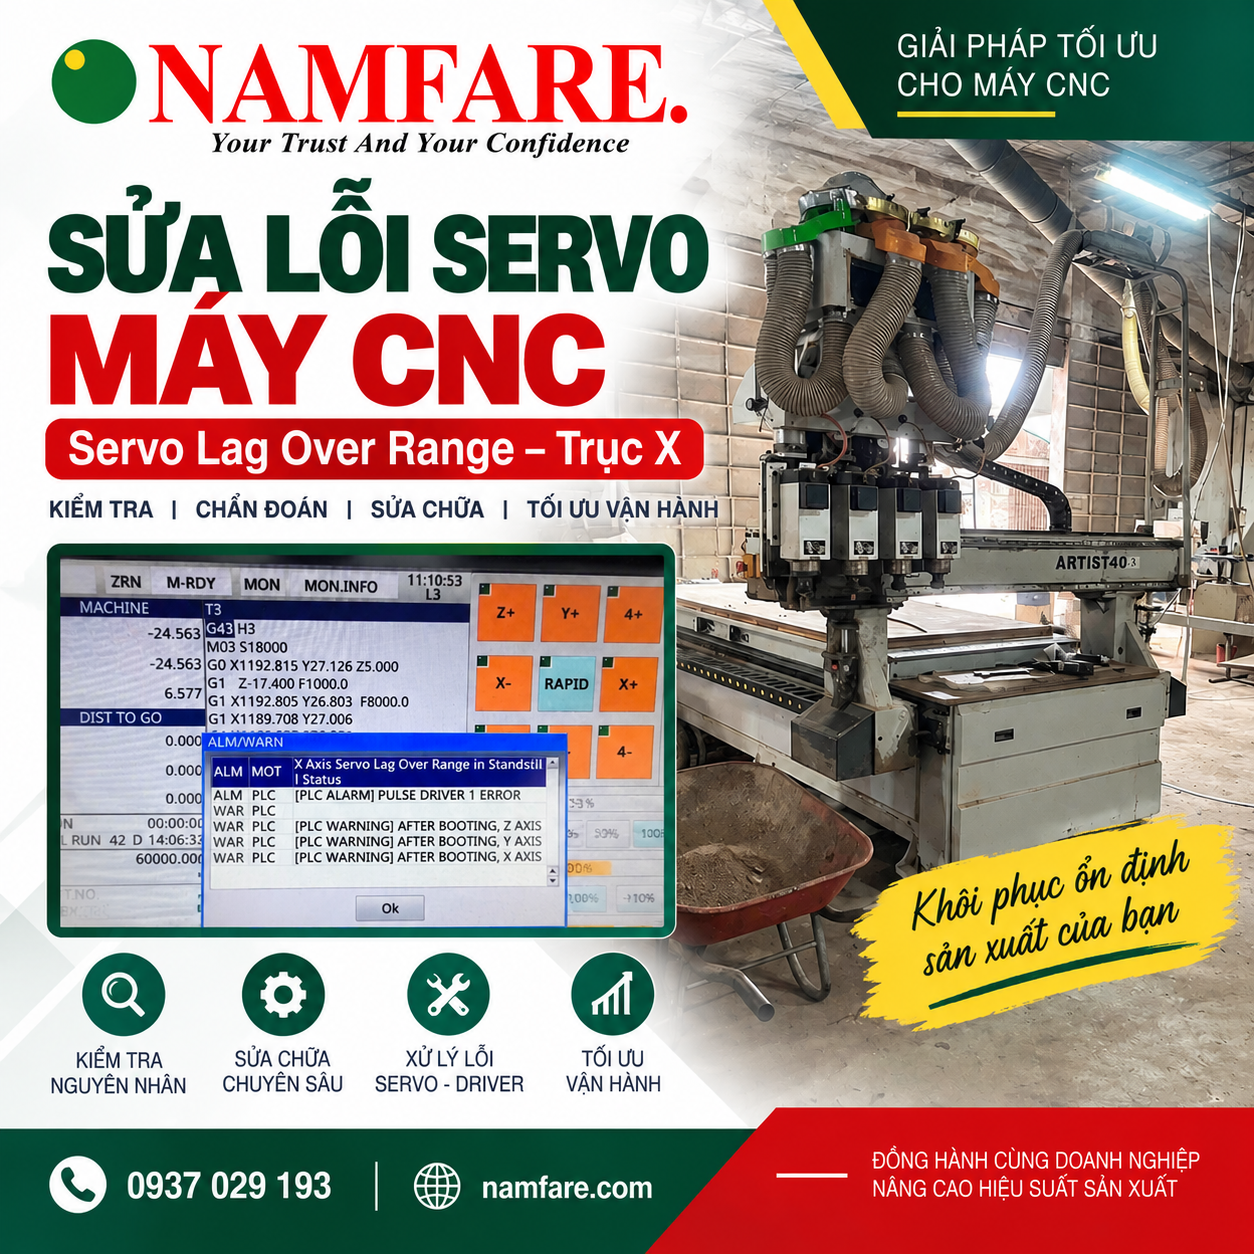


SỬA LỖI SERVO MÁY CNC – XỬ LÝ LỖI X AXIS SERVO LAG OVER RANGE
Mô tả
Trong quá trình vận hành máy CNC, hệ thống Servo đảm nhiệm việc điều khiển chuyển động chính xác của các trục. Khi tín hiệu điều khiển và vị trí phản hồi không đạt được sự đồng bộ trong giới hạn cho phép, bộ điều khiển có thể phát sinh cảnh báo Servo và dừng máy.
Một trong những lỗi cần kiểm tra kỹ là:
X Axis Servo Lag Over Range in Standstill Status
Đây là tình trạng được ghi nhận trên một máy CNC trong quá trình kiểm tra thực tế tại hiện trường. Hệ thống đồng thời hiển thị cảnh báo:
PULSE DRIVER 1 ERROR
và một số cảnh báo PLC liên quan đến các trục sau khi khởi động.
NAMFARE thực hiện kiểm tra, chẩn đoán và xử lý lỗi Servo máy CNC, tập trung vào việc xác định nguyên nhân trước khi quyết định sửa chữa hoặc thay thế linh kiện.
X Axis Servo Lag Over Range là lỗi gì?
Servo Lag có thể hiểu là độ sai lệch giữa giá trị vị trí được hệ thống điều khiển yêu cầu và giá trị phản hồi thực tế của trục Servo.
Khi sai lệch này vượt quá giới hạn được thiết lập, hệ thống có thể phát sinh alarm.
Đối với các hệ điều khiển LNC, tài liệu kỹ thuật mô tả Servo Lag là độ lệch theo dõi giữa lệnh và phản hồi; giới hạn Servo Lag được thiết lập theo từng trục. Khi giá trị vượt giới hạn, hệ thống sẽ phát cảnh báo tương ứng.
Trong trường hợp của máy trong ảnh, alarm hiển thị:
X Axis Servo Lag Over Range in Standstill Status
Điểm đáng chú ý là lỗi xảy ra ở trạng thái Standstill – khi trục đang dừng. Vì vậy, không nên chỉ kiểm tra khả năng tải hoặc tốc độ chạy của motor mà cần xem xét cả tín hiệu phản hồi, dây kết nối, driver và tình trạng cơ khí của trục.
Nguyên nhân có thể gây lỗi Servo Lag trên máy CNC
Không thể xác định chính xác nguyên nhân chỉ từ mã alarm.
Đây là điểm kỹ thuật quan trọng. Một alarm Servo Lag không đồng nghĩa với việc Servo Motor chắc chắn bị hỏng.
Các nhóm nguyên nhân cần kiểm tra gồm:
1. Servo Motor
Kiểm tra:
- Tình trạng hoạt động của motor.
- Độ rung.
- Tiếng ồn bất thường.
- Nhiệt độ.
- Tình trạng trục motor.
- Khả năng quay và đáp ứng khi Servo ON.
Nếu motor có vấn đề về cơ khí hoặc điện, khả năng đáp ứng vị trí có thể bị ảnh hưởng.
2. Encoder và tín hiệu phản hồi
Encoder cung cấp thông tin phản hồi vị trí/tốc độ cho hệ thống điều khiển.
Cần kiểm tra:
- Encoder.
- Đầu nối encoder.
- Cáp encoder.
- Tín hiệu phản hồi.
- Nguồn cấp cho encoder nếu phù hợp với hệ thống.
Một lỗi trên đường phản hồi có thể khiến hệ thống nhận biết vị trí không chính xác.
3. Servo Driver
Ảnh thực tế cho thấy hệ thống cũng đang xuất hiện cảnh báo:
PULSE DRIVER 1 ERROR.
Do đó, driver cần được kiểm tra cùng với motor thay vì kết luận ngay motor hỏng.
Các hạng mục có thể kiểm tra:
- Nguồn cấp.
- Alarm của driver.
- Tín hiệu điều khiển.
- Tín hiệu phản hồi.
- Cáp kết nối.
- Tình trạng hoạt động của driver.
4. Cáp và đầu nối
Cáp servo và encoder là những thành phần không nên bỏ qua.
Cần kiểm tra:
- Đứt ngầm.
- Lỏng đầu nối.
- Tiếp xúc kém.
- Hư hỏng lớp vỏ.
- Dây bị kéo căng hoặc gập quá mức.
- Nhiễu hoặc vấn đề liên quan đến đường tín hiệu.
Tài liệu xử lý Servo Lag của LNC cũng đưa việc kiểm tra cáp servo vào nhóm bước chẩn đoán.
5. Cơ cấu truyền động của trục X
Không phải tất cả lỗi Servo đều bắt nguồn từ phần điện.
Cần kiểm tra:
- Vít me.
- Khớp nối.
- Bạc đạn.
- Ray dẫn hướng.
- Tình trạng bôi trơn.
- Vật cản cơ khí.
- Độ nặng hoặc bất thường khi di chuyển trục.
Nếu trục bị kẹt hoặc tải cơ khí bất thường, Servo Motor có thể không đạt được vị trí yêu cầu.
6. Tham số Servo
Giới hạn Servo Lag và các tham số liên quan đến vòng điều khiển cũng cần được kiểm tra.
Tài liệu LNC cho thấy giá trị Servo Lag có quan hệ với tốc độ và thông số vòng điều khiển; vì vậy không nên tự ý tăng giới hạn alarm để “che” lỗi mà chưa xác định nguyên nhân.
Tại sao máy báo lỗi Servo ngay cả khi đang dừng?
Đây là phần có giá trị kỹ thuật cao đối với người đang tìm kiếm thông tin.
Thông thường người vận hành có thể nghĩ:
“Máy đang đứng yên thì motor không chạy, tại sao lại có Servo Lag?”
Thực tế, trạng thái Standstill vẫn có thể được hệ thống giám sát vị trí. Nếu giá trị phản hồi không nằm trong giới hạn mà hệ thống cho phép, alarm vẫn có thể xuất hiện.
Trong tài liệu LNC, lỗi Servo Lag Over Range in Standstill Status được mô tả riêng và yêu cầu kiểm tra giá trị Servo Lag cũng như các thành phần liên quan như cáp Servo, drive, motor và controller.
Do đó, “đang dừng” không có nghĩa là có thể bỏ qua motor, encoder hoặc tín hiệu phản hồi.
Quy trình kiểm tra lỗi Servo máy CNC tại NAMFARE
NAMFARE ưu tiên xác định nguyên nhân trước khi đề xuất thay thế thiết bị.
Bước 1: Ghi nhận alarm
Ghi lại:
- Tên alarm.
- Trục phát sinh lỗi.
- Thời điểm xuất hiện.
- Điều kiện máy khi xảy ra lỗi.
Trong trường hợp này, alarm chính được ghi nhận là:
X Axis Servo Lag Over Range in Standstill Status.
Bước 2: Kiểm tra cơ khí
Kiểm tra tình trạng chuyển động của trục X và các cơ cấu truyền động liên quan.
Bước 3: Kiểm tra Servo Motor
Đánh giá tình trạng điện và cơ khí của motor.
Bước 4: Kiểm tra Encoder và cáp
Kiểm tra đường phản hồi từ motor về hệ thống điều khiển.
Bước 5: Kiểm tra Driver
Đối chiếu alarm của driver với tình trạng thực tế của motor và hệ thống điều khiển.
Bước 6: Kiểm tra tham số
Kiểm tra các tham số liên quan đến Servo Lag và điều kiện vận hành.
Bước 7: Chạy thử
Sau khi xử lý, tiến hành chạy thử và theo dõi lại tình trạng Servo.
Không nên thay Servo Motor ngay khi xuất hiện alarm
Một trong những sai lầm thường gặp khi xử lý sự cố máy CNC là:
Alarm Servo → kết luận Motor hỏng → thay Motor.
Cách làm này có thể gây tốn chi phí nhưng không giải quyết được nguyên nhân nếu lỗi thực tế nằm ở:
Encoder → cáp → Driver → nguồn → cơ cấu cơ khí → tham số → Controller.
Ngay cả tài liệu xử lý Servo Lag cũng đưa nhiều bước kiểm tra trước khi xác định cần thay motor, drive hoặc controller.
Vì vậy, cách tiếp cận phù hợp hơn là:
Đọc alarm → kiểm tra → đo kiểm → xác định nguyên nhân → sửa chữa/thay thế → chạy thử.
Hình ảnh thực tế kiểm tra máy CNC
Trong trường hợp này, hình ảnh hiện trường cho thấy máy CNC đang được kiểm tra trong khu vực sản xuất.
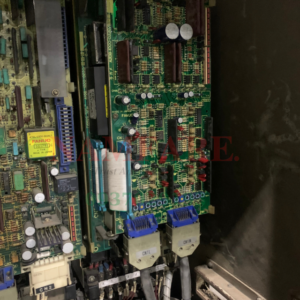
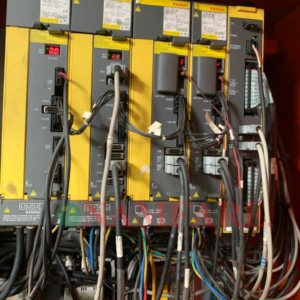
Hình ảnh khu vực tủ điều khiển cũng cho thấy các thiết bị điều khiển, driver và hệ thống dây kết nối cần được kiểm tra trong quá trình chẩn đoán.
Việc kiểm tra trực tiếp tại máy giúp đánh giá toàn bộ chuỗi:
CNC Controller → tín hiệu điều khiển → Servo Driver → Servo Motor → Encoder → cơ cấu truyền động
thay vì chỉ tập trung vào một linh kiện.
NAMFARE nhận kiểm tra và sửa lỗi Servo máy CNC
NAMFARE tiếp nhận kiểm tra các vấn đề liên quan đến:
- Servo Motor máy CNC
- Servo Driver
- Encoder
- Lỗi Servo Lag
- Lỗi Servo trục X/Y/Z
- Lỗi phản hồi Encoder
- Lỗi Driver
- Cáp Servo và Encoder
- Hệ thống điều khiển và tín hiệu liên quan
- Các vấn đề cơ khí ảnh hưởng đến chuyển động Servo
Tùy từng máy và hệ điều khiển, phương pháp kiểm tra sẽ được điều chỉnh theo model thiết bị, mã alarm và tình trạng thực tế.
Khi cần kiểm tra lỗi Servo, nên cung cấp thông tin gì?
Để quá trình chẩn đoán nhanh hơn, khách hàng nên cung cấp:
- Ảnh màn hình alarm.
- Model máy CNC.
- Model Servo Motor.
- Model Servo Driver.
- Trục đang gặp lỗi: X, Y, Z hoặc trục 4/5.
- Mô tả thời điểm lỗi xuất hiện.
- Ảnh tủ điện và khu vực Servo nếu có.
Với trường hợp giống ca trên, ảnh alarm là thông tin đặc biệt quan trọng, vì nội dung “Servo Lag Over Range in Standstill Status” giúp định hướng bước kiểm tra ban đầu.
Liên hệ NAMFARE
CÔNG TY TNHH NAMFARE
Website: namfare.com
Hotline/Zalo: 0937 029 193
Email: namfaregroup@gmail.com
NAMFARE – Your Trust And Your Confidence